
فلز آلومینیوم به دلیل ویژگی های منحصر به فردی نظیر نسبت استحکام به وزن بالا، شکل پذیری فوق العاده و مقاومت عالی در برابر خوردگی، به عنوان یکی از استراتژیک ترین متریال ها در صنایع خودروسازی، هوافضا، ساختمان و پتروشیمی شناخته می شود.
آلومینیوم خالص تجاری نقطه ذوب مشخصی در حدود ۶۶۰ درجه سانتی گراد دارد، اما در صنایع متالورژی به ندرت از فلز خالص استفاده می شود. برای بهبود خواص مکانیکی، سختی پذیری و قابلیت ماشین کاری، عناصر مختلفی مانند سیلیسیم، مس، منیزیم، منگنز و روی به مذاب افزوده می شوند که این تغییر ترکیب شیمیایی، رفتار حرارتی و دمای ذوب آلیاژ آلومینیوم را به طور اساسی دگرگون می کند.
درک دقیق محدوده های ذوب و انجماد برای کنترل فرآیندهای کوره، کاهش اکسیداسیون مذاب و بهینه سازی مصرف سوخت نقشی حیاتی دارد. صنایعی که در زمینه بازیافت و ریخته گری قطعات فعالیت می کنند، با انتخاب صحیح شارژ کوره از جمله تفکیک دقیق انواع ضایعات آلومینیوم می توانند دمای کاری بهینه را تنظیم کرده و کیفیت متالورژیکی شمش ها یا قطعات تولیدی را تضمین نمایند. در این مقاله به بررسی عوامل موثر بر نقطه ذوب آلیاژها، خطوط سالیدوس و لیکوییدوس و استانداردهای حرارتی در کوره های صنعتی می پردازیم.
تفاوت نقطه ذوب فلز خالص با آلیاژهای مهندسی
یکی از مفاهیم اساسی در متالورژی غیرآهنی، تفاوت میان نقطه ذوب منفرد فلزات خالص و بازه ذوب آلیاژها است. آلومینیوم در حالت صد در صد خالص در یک دمای کاملا معین از حالت جامد به مایع تبدیل می شود. در نقطه مقابل، انواع آلومینیوم آلیاژی به دلیل وجود فازهای مختلف کریستالی، در یک بازه دمایی ذوب می گردند که توسط دو حد حرارتی سالیدوس و لیکوییدوس تعریف می شود.
دمای سالیدوس به نقطه ای اطلاق می شود که نخستین نشانه های ذوب در فازهای با نقطه ذوب پایین تر ظاهر می گردد، در حالی که دمای لیکوییدوس مرز تبدیل کامل کل ساختار به مذاب روان است. فاصله بین این دو دما که منطقه خمیری نامیده می شود، تاثیر مستقیمی بر نحوه سیالیت مذاب در قالب و بروز عیوبی مانند مک های انقباضی و ترک های حرارتی دارد.
نقش عناصر آلیاژی در تغییر رفتار حرارتی
هر عنصری که به مذاب آلومینیوم افزوده می شود، شبکه کریستالی را دستخوش تغییر کرده و دمای ذوب آلیاژ آلومینیوم را جابجا می کند. به عنوان نمونه، افزودن سیلیسیم تا محدوده دوازده درصد سبب تشکیل یک نقطه یوتکتیک در دمای ۵۷۷ درجه سانتی گراد می شود که نقطه ذوب کل سیستم را به شکل چشمگیری پایین می آورد و سیالیت فوق العاده ای برای ریخته گری قطعات نازک پدید می آورد.
از سوی دیگر، افزودن عناصری چون مس در سری دو هزار یا روی در سری هفت هزار، محدوده های سالیدوس را به زیر پانصد درجه سانتی گراد کاهش می دهد که این موضوع عملیات حرارتی و جلوگیری از پدیده سوختگی دانه ها حین ذوب مجدد را بسیار حساس می سازد.
تاثیر ناخالصی ها و اکسیدها بر نقطه ذوب مذاب
وجود ناخالصی های ناخواسته مانند آهن، کروم یا اکسیدهای سطحی نظیر آلومینا تاثیر معکوسی بر ویسکوزیته و نقطه ذوب موضعی می گذارد. اکسید آلومینیوم نقطه ذوبی بیش از دو هزار درجه سانتی گراد دارد و به عنوان ذرات نسوز در مذاب معلق می ماند. به همین علت کارگاه های ریخته گری با بهره گیری از فلاکس های پوششی و تصفیه به موقع مذاب، ناخالصی ها را به سرباره منتقل می کنند تا رژیم حرارتی کوره دچار نوسان نشود.
پایش مداوم ترکیب مذاب و کنترل دقیق ترموکوپل های نسوز کوره از اکسیداسیون بیش از حد عنصر منیزیم و هدررفت متریال های باارزش در دماهای فراتر از حد مجاز ممانعت به عمل می آورد.
بازه دمای ذوب در سری های مختلف استاندارد آلومینیوم
آلیاژهای تجاری بر اساس عنصر اصلی به سری های مختلفی تقسیم بندی می شوند که هر یک محدوده حرارتی مشخصی دارند. جدول زیر محدوده تقریبی سالیدوس و لیکوییدوس در پرکاربردترین گروه های آلیاژی را نشان می دهد.
| گروه آلیاژی و نامگذاری | عنصر اصلی آلیاژی | دمای سالیدوس (درجه سانتیگراد) | دمای لیکوییدوس (درجه سانتیگراد) | کاربرد اصلی در صنایع |
|---|---|---|---|---|
| سری ۱۰۰۰ (خالص تجاری) | حداقل ۹۹ درصد آلومینیوم | ۶۴۶ الی ۶۵۷ | ۶۵۷ الی ۶۶۰ | صنایع الکتریکی، فویلها و ظروف |
| سری ۲۰۰۰ (آلومینیوم-مس) | مس (۲ الی ۶ درصد) | ۵۰۲ الی ۵۴۸ | ۶۳۸ الی ۶۵۰ | سازههای هوایی و قطعات نظامی مستحکم |
| سری ۳۰۰۰ (آلومینیوم-منگنز) | منگنز (حدود ۱ الی ۱.۵ درصد) | ۶۴۳ الی ۶۵۴ | ۶۵۴ الی ۶۵۸ | رادیاتورها و قوطیهای بستهبندی |
| سری ۴۰۰۰ (آلومینیوم-سیلیسیم) | سیلیسیم (۴ الی ۱۲ درصد) | ۵۷۷ الی ۵۸۵ | ۵۸۵ الی ۶۳۰ | سیم جوش، الکترود و قطعات دایکست |
| سری ۵۰۰۰ (آلومینیوم-منیزیم) | منیزیم (۱ الی ۵ درصد) | ۵۶۵ الی ۶۲۰ | ۶۳۰ الی ۶۵۰ | صنایع دریایی و مخازن برودتی |
| سری ۶۰۰۰ (سیلیسیم و منیزیم) | سیلیسیم و منیزیم توأم | ۵۸۰ الی ۶۰۵ | ۶۵۰ الی ۶۵۵ | پروفیلهای اکستروژن و نماهای مدرن |
| سری ۷۰۰۰ (آلومینیوم-روی) | روی (۴ الی ۸ درصد) | ۴۷۵ الی ۵۳۰ | ۶۳۰ الی ۶۴۵ | صنایع دفاعی و تجهیزات پیشرفته ورزشی |
بررسی این اعداد نشان می دهد که در هنگام شارژ کوره، مخلوط کردن ناهمگون ضایعات سری های مختلف با یکدیگر می تواند سبب افت کیفیت و تاخیر در ذوب آلیاژهای دیرگدازتر شود.
تکنولوژی های مدرن در فرآیند ذوب صنعتی
توسعه واحدهای ذوب پیشرفته نقش تعیین کننده ای در کاهش پرت حرارتی و انرژی ایفا می کند. انتخاب کوره های دوار، شعله ای یا القایی متناسب با نوع متریال ورودی است. در مجموعه های پیشرو نظیر واحد صنعتی فناوری آلومینیوم گلپایگان با به کارگیری مشعل های رکوپراتیو و سیستم های هوشمند مانیتورینگ دما، پروسه حرارت دهی به گونه ای تنظیم می شود که کمترین شوک حرارتی به بوته ها و نسوزها وارد شود.
کنترل خودکار مشعل ها از افزایش غیرضروری دما به بالای هفتصد و پنجاه درجه سانتی گراد ممانعت می کند که این امر کاهش قابل ملاحظه گازگیری هیدروژن توسط مذاب و جلوگیری از ایجاد حفره های گازی را در پی دارد.
مدیریت بهینه حرارت در خطوط تولید شمش
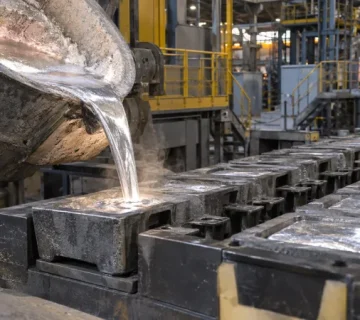
تولید یک شمش آلومینیوم استاندارد نیازمند ثبات فوق العاده در دمای ریخته گری پیوسته است. اگر مذاب با دمایی پایین تر از خط لیکوییدوس به داخل قالب ها ریخته شود، انجماد زودهنگام در مجاری بارریز رخ داده و شمش هایی با سطح ناصاف و عیوب چین خوردگی سرد تولید می شود.
برعکس، فوق ذوب یا سوپرهیت بیش از اندازه نیز علاوه بر اتلاف گاز و انرژی، دانه بندی ساختار شمش را درشت کرده و خواص مکانیکی نهایی قطعات حاصل از آن را به شدت تضعیف می کند. بنابراین تعیین دقیق دمای ذوب آلیاژ آلومینیوم ضامن تولید شمش هایی همگن با ساختار متالورژیکی ریزدانه خواهد بود.
اهمیت علمی ذوب در ارزش گذاری متریال های بازیافتی
فرآیند بازیافت آلومینیوم نیازمند تنها پنج درصد از انرژی اولیه تولید از سنگ بوکسیت است که این مزیت زیست محیطی و اقتصادی بی نظیری به همراه دارد. به همین دلیل روند ذوب آلومینیوم ثانویه در سراسر جهان با سرعت رو به گسترش است. مراکزی که به طور تخصصی بر روی بازیافت سرمایه گذاری کرده اند، بر اساس ترکیب شیمیایی و آنالیز کوانتومتری قطعات ورودی، فرآیند ذوب را برنامه ریزی می کنند تا راندمان متالورژیکی کوره در بالاترین سطح ممکن حفظ شود.
برای مشاوره خرید می توانید با ما تماس بگیرید:
03157248092
جمع بندی نهایی
تسلط بر دمای ذوب آلیاژ آلومینیوم و شناخت تغییرات رفتاری آن در حضور عناصر گوناگونی همچون مس، سیلیسیم و منیزیم، الفبای موفقیت در متالورژی ریخته گری به شمار می رود. انحراف از بازه های استاندارد سالیدوس و لیکوییدوس می تواند منجر به اکسیداسیون شدید مذاب، ایجاد عیوب ریخته گری و اتلاف شدید سوخت در واحدهای تولیدی گردد.
با بهره گیری از کوره های مجهز به کنترل خودکار دما، تصفیه پیوسته گازهای حل شده در مذاب با گازهای خنثی و گزینش شمش ها و قراضه های همگن و آنالیز شده، می توان قطعاتی بی نقص با بالاترین بازده مکانیکی تولید کرد و راندمان خطوط ریخته گری را به اوج رساند.
سوالات متداول درباره دمای ذوب آلیاژ آلومینیوم
۱- تفاوت دمای سالیدوس و لیکوییدوس در آلیاژهای آلومینیوم چیست؟
دمای سالیدوس پایین ترین دمایی است که آلیاژ در آن کاملا جامد است و در بالاتر از آن نخستین فازهای مذاب تشکیل می شود، در حالی که دمای لیکوییدوس بالاترین مرزی است که در آن تمام ساختار فلز به حالت مذاب یکنواخت درمی آید.
۲- کدام عنصر بیشترین تاثیر را در کاهش نقطه ذوب آلومینیوم دارد؟
سیلیسیم با تشکیل نقطه یوتکتیک در حدود دوازده درصد، دمای ذوب را از ششصد و شصت درجه به پانصد و هفتاد و هفت درجه سانتی گراد کاهش می دهد و سیالیت فوق العاده ای به مذاب می بخشد.
۳- دمای بهینه برای ریخته گری و تخلیه مذاب از کوره چقدر است؟
دمای تخلیه مذاب معمولا بین پنجاه تا هفتاد درجه سانتی گراد بالاتر از خط لیکوییدوس آلیاژ تنظیم می شود تا مذاب هنگام انتقال به قالب و بارریزی دچار انجماد زودرس نشود.
بدون دیدگاه