
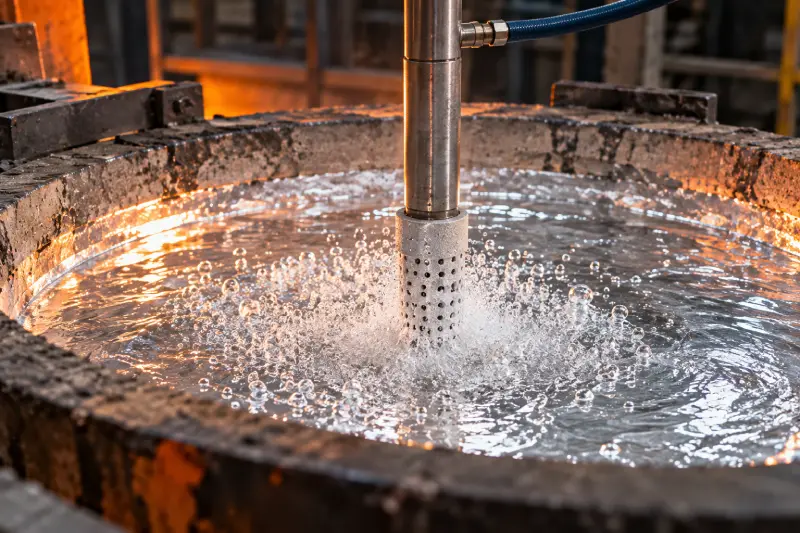
وجود هیدروژن محلول در مذاب آلومینیوم یکی از عوامل مهم ایجاد تخلخل گازی در قطعات ریختگی است. اگر مقدار این گاز پیش از ریخته گری کنترل نشود، ممکن است پس از انجماد حفره های ریز یا درشت در ساختار قطعه ایجاد شود و کیفیت سطح، خواص مکانیکی و قابلیت ماشین کاری محصول کاهش پیدا کند. یکی از روش های متداول برای کاهش هیدروژن، گاززدایی مذاب آلومینیوم با آرگون است.
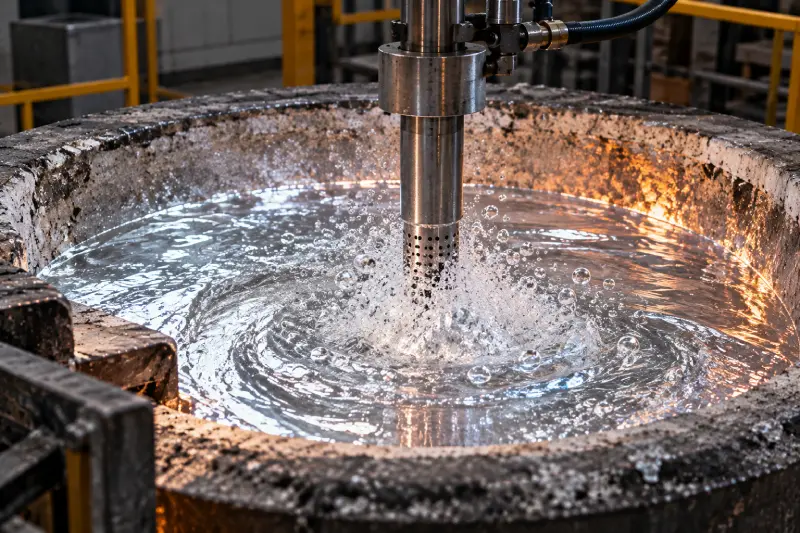
در این روش، آرگون به عنوان یک گاز خنثی وارد مذاب می شود و با ایجاد حباب های ریز، به خروج هیدروژن محلول کمک می کند. هرچه حباب ها ریزتر و توزیع آنها در مذاب مناسب تر باشد، سطح تماس بیشتری میان گاز و فلز ایجاد می شود و فرآیند گاززدایی موثرتر خواهد بود.
کیفیت مواد اولیه، نحوه ذوب آلومینیوم، دمای مذاب، وضعیت تجهیزات، میزان رطوبت و روش تزریق آرگون همگی در نتیجه نهایی موثر هستند. بنابراین گاززدایی را نمی توان یک عملیات جدا از کل فرآیند ذوب و ریخته گری در نظر گرفت.
گاززدایی مذاب آلومینیوم با آرگون چگونه انجام می شود؟
آلومینیوم مذاب قابلیت جذب هیدروژن دارد و میزان حلالیت این گاز در حالت مذاب بسیار بیشتر از حالت جامد است. هنگامی که فلز شروع به سرد شدن و انجماد می کند، بخشی از هیدروژن دیگر نمی تواند در ساختار فلز باقی بماند و به صورت حباب خارج می شود. اگر این حباب ها فرصت خروج از مذاب را نداشته باشند، در قطعه نهایی به شکل تخلخل باقی می مانند.
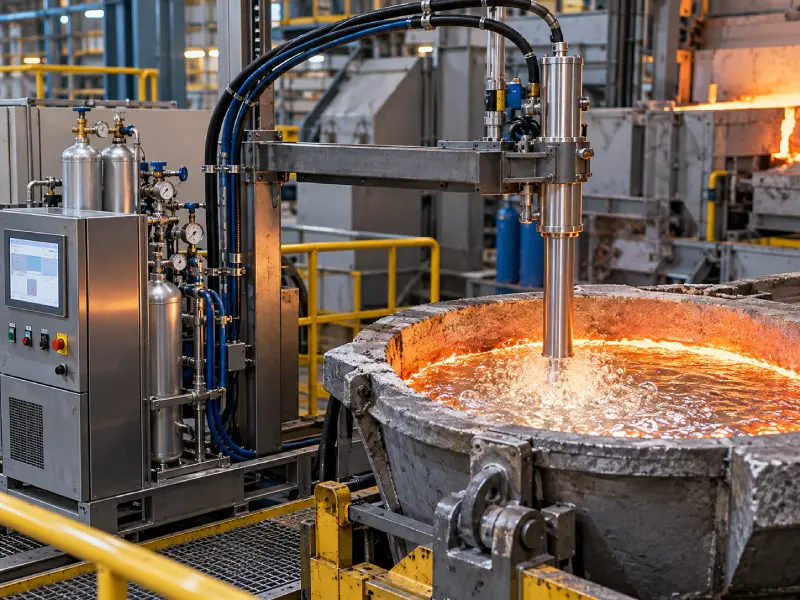
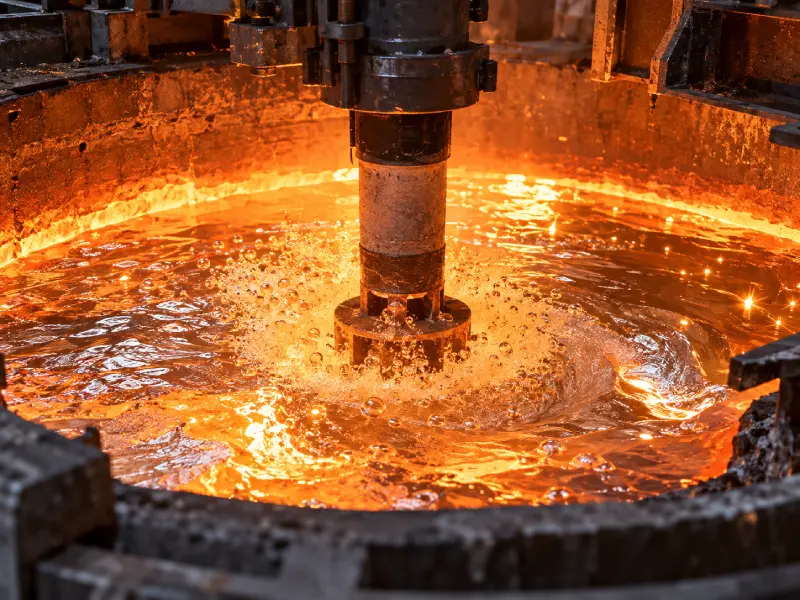
در فرآیند گاززدایی، آرگون از طریق لنس یا سیستم روتاری به داخل مذاب تزریق می شود. حباب های آرگون هنگام حرکت به سمت سطح مذاب، هیدروژن را از فلز دریافت کرده و آن را به سطح منتقل می کنند. در سیستم های روتاری، چرخش روتور باعث شکسته شدن جریان گاز و ایجاد تعداد زیادی حباب کوچک می شود که می تواند بازده انتقال جرم را افزایش دهد.
آرگون با آلومینیوم واکنش شیمیایی نامطلوبی ایجاد نمی کند و به همین دلیل برای این فرآیند مناسب است. با این حال، صرف تزریق آرگون به معنی انجام صحیح گاززدایی نیست. شدت جریان، مدت عملیات، عمق قرارگیری روتور یا لنس و میزان آشفتگی مذاب باید کنترل شوند.
افزایش بیش از حد جریان گاز می تواند سطح مذاب را متلاطم کند و باعث ورود اکسیدها یا هوای بیشتر به داخل مذاب شود. در نتیجه، فرآیندی که برای بهبود کیفیت انجام شده است ممکن است در صورت اجرای نادرست باعث افزایش آخال و فیلم های اکسیدی شود.
چرا هیدروژن وارد مذاب آلومینیوم می شود؟
برای کنترل تخلخل گازی باید منبع ورود هیدروژن نیز شناسایی شود. اگر فقط عملیات گاززدایی انجام شود اما منبع آلودگی همچنان وجود داشته باشد، هیدروژن می تواند دوباره وارد مذاب شود.
رطوبت مواد اولیه و ضایعات
یکی از مهم ترین منابع ورود هیدروژن، رطوبت است. مواد اولیه، ابزار، شار، نسوز و به خصوص ضایعات آلومینیوم آلوده یا مرطوب می توانند شرایط ورود هیدروژن به مذاب را افزایش دهند.
ضایعاتی که در فضای باز نگهداری شده اند یا روی سطح آنها روغن، گریس، رنگ و آلودگی وجود دارد باید قبل از شارژ کوره بررسی شوند. ورود مواد مرطوب به مذاب علاوه بر تاثیر منفی بر کیفیت، از نظر ایمنی نیز خطرناک است.
بنابراین در واحدهایی که از مواد برگشتی یا ضایعات استفاده می کنند، جداسازی، تمیزکاری و نگهداری مناسب مواد اولیه بخش مهمی از کنترل کیفیت مذاب محسوب می شود.
دمای بیش از حد و زمان نگهداری مذاب
نگهداری مذاب برای مدت طولانی در دمای بالا می تواند احتمال جذب گاز و تشکیل اکسید را افزایش دهد. به همین دلیل بهتر است مذاب بیش از نیاز فرآیند در دمای بالا باقی نماند.
دمای مناسب باید با نوع آلیاژ و فرآیند ریخته گری هماهنگ باشد. یک دمای ثابت برای تمام آلیاژها و تمام روش های تولید وجود ندارد.
همچنین جابه جایی یا هم زدن شدید مذاب ممکن است سطح اکسیدی را شکسته و آن را وارد حجم فلز کند. بنابراین انتقال مذاب، نمونه برداری و عملیات گاززدایی باید با حداقل آشفتگی غیرضروری انجام شوند.
آرگون چه مزایایی برای گاززدایی مذاب دارد؟
استفاده صحیح از آرگون می تواند به کاهش هیدروژن محلول و بهبود کیفیت داخلی قطعات ریختگی کمک کند. این موضوع به ویژه در قطعاتی که تراکم، آب بندی یا خواص مکانیکی اهمیت زیادی دارند، قابل توجه است.
| ویژگی | تاثیر در فرآیند |
|---|---|
| ماهیت خنثی آرگون | کاهش احتمال واکنش نامطلوب با مذاب |
| ایجاد حباب در مذاب | کمک به انتقال هیدروژن به سطح |
| استفاده در سیستم روتاری | امکان ایجاد حباب های کوچک تر و توزیع بهتر |
| کنترل هیدروژن | کاهش احتمال بخشی از تخلخل های گازی |
| قابلیت کنترل فرآیند | امکان تنظیم جریان و زمان متناسب با شرایط تولید |
البته تخلخل قطعات همیشه فقط ناشی از هیدروژن نیست. تخلخل انقباضی، تغذیه نامناسب، طراحی ضعیف راهگاه و انجماد نامناسب نیز می توانند باعث ایجاد فضای خالی در قطعات شوند.
بنابراین اگر پس از گاززدایی همچنان تخلخل مشاهده می شود، نباید بدون بررسی نتیجه گرفت که شدت یا مدت تزریق آرگون باید بیشتر شود. ابتدا باید نوع عیب مشخص شود و سپس پارامترهای مربوط به آن اصلاح شوند.
چه عواملی بازده گاززدایی با آرگون را تعیین می کنند؟
موفقیت فرآیند به مجموعه ای از عوامل وابسته است. یکی از مهم ترین موارد، اندازه حباب های آرگون است. حباب های کوچک سطح تماس بیشتری با مذاب ایجاد می کنند و معمولا برای خروج هیدروژن موثرتر هستند.
در سیستم روتاری، طراحی روتور و سرعت چرخش در اندازه و توزیع حباب ها نقش دارند. سرعت بیش از اندازه می تواند آشفتگی سطح را افزایش دهد، در حالی که سرعت ناکافی ممکن است توزیع گاز را محدود کند. مقدار مناسب باید متناسب با حجم مذاب، تجهیزات و فرآیند مشخص شود.
دمای مذاب نیز باید کنترل شود. علاوه بر آن، آرگون و تجهیزات انتقال آن باید خشک باشند تا خود فرآیند گاززدایی به منبع ورود رطوبت تبدیل نشود.
کیفیت مواد ورودی نیز همچنان اهمیت دارد. حتی هنگام استفاده از شمش آلومینیوم با ترکیب مشخص، شرایط نامناسب ذوب می تواند کیفیت مذاب را تغییر دهد. استفاده از مواد اولیه مناسب تنها یکی از بخش های فرآیند است و نمی تواند جایگزین کنترل دما، گاززدایی و فیلتراسیون شود.
در تولید آلومینیوم آلیاژی نیز باید شرایط عملیات با نوع آلیاژ هماهنگ باشد، زیرا ترکیب شیمیایی و مسیر فرآیند می تواند بر رفتار مذاب و کیفیت محصول تاثیر بگذارد.
گاززدایی روتاری با آرگون چه تفاوتی با تزریق ساده دارد؟
در تزریق ساده، گاز از طریق یک لنس یا قطعه متخلخل وارد مذاب می شود. اگر حباب های تشکیل شده بزرگ باشند، سطح تماس آنها با مذاب محدودتر خواهد بود و ممکن است بخش قابل توجهی از گاز بدون استفاده کامل به سطح برسد.
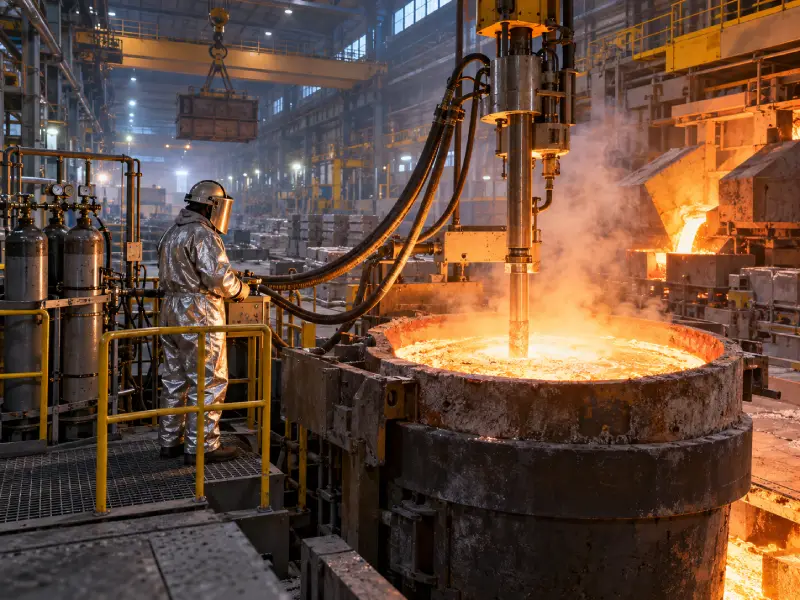
در گاززدایی روتاری، آرگون از یک روتور چرخان وارد مذاب می شود. چرخش روتور جریان گاز را به تعداد زیادی حباب کوچک تر تبدیل کرده و آنها را در حجم بیشتری از مذاب توزیع می کند.
این روش در بسیاری از خطوط تولید صنعتی کاربرد دارد، اما کیفیت نتیجه همچنان به تنظیمات صحیح تجهیزات وابسته است. قرار دادن نامناسب روتور، سرعت بالا یا تزریق شدید گاز می تواند باعث آشفتگی سطح و ورود اکسید شود.
همچنین روتور باید از نظر سلامت و فرسایش کنترل شود. قطعه فرسوده ممکن است الگوی جریان مطلوب را ایجاد نکند و حتی آلودگی وارد مذاب کند.
در یک شرکت ذوب آلومینیوم که با حجم قابل توجهی از مذاب کار می کند، ثبت پارامترهای گاززدایی و مقایسه آنها با نتایج کنترل کیفیت می تواند به تثبیت فرآیند کمک کند.
گاززدایی با آرگون چه اشتباهات رایجی دارد؟
یکی از اشتباهات رایج این است که افزایش مقدار آرگون همیشه مساوی با گاززدایی بهتر در نظر گرفته شود. جریان بیش از حد می تواند مذاب را متلاطم کند و باعث تشکیل یا ورود بیشتر اکسیدها شود.
اشتباه دیگر، استفاده از ابزار یا روتور مرطوب است. تمام تجهیزاتی که با مذاب تماس پیدا می کنند باید متناسب با الزامات ایمنی و فرآیند آماده باشند.
تزریق آرگون بدون کنترل وضعیت اولیه مذاب نیز می تواند باعث مصرف غیرضروری گاز شود. در خطوط حرفه ای بهتر است کیفیت مذاب قبل و بعد از عملیات با روش مناسب کنترل شود تا مشخص شود پارامترهای انتخاب شده واقعا موثر بوده اند یا خیر.
یکی دیگر از خطاها نیز انجام گاززدایی و سپس ایجاد آشفتگی شدید هنگام انتقال مذاب است. اگر پس از عملیات، مذاب با ارتفاع زیاد ریخته شود یا سطح اکسیدی دوباره وارد فلز شود، بخشی از مزیت فرآیند از بین می رود.
به همین دلیل گاززدایی باید به عنوان بخشی از زنجیره کنترل مذاب دیده شود، نه یک مرحله مستقل که به تنهایی تمام عیوب ریخته گری را برطرف می کند.
گاززدایی آرگون چه تاثیری بر کیفیت شمش و قطعات ریختگی دارد؟
کاهش هیدروژن محلول می تواند احتمال ایجاد تخلخل گازی را کاهش دهد و در نتیجه ساختار داخلی یکنواخت تری ایجاد کند. این موضوع برای محصولاتی که در مراحل بعدی ماشین کاری می شوند اهمیت زیادی دارد، زیرا تخلخل داخلی ممکن است پس از براده برداری نمایان شود.
در قطعات تحت فشار یا محصولاتی که آب بندی اهمیت دارد نیز کنترل تخلخل می تواند نقش مهمی در کیفیت نهایی داشته باشد.
با این حال کیفیت نهایی فقط به گاززدایی مربوط نیست. ترکیب شیمیایی، فیلتراسیون، دمای ریخته گری، طراحی قالب، سیستم راهگاهی و نحوه انجماد باید همزمان کنترل شوند.
حتی در تولید شمش، کنترل مواد اولیه و مذاب می تواند بر یکنواختی محصول موثر باشد. به همین دلیل هنگام بررسی کیفیت یا قیمت شمش آلومینیوم نباید تنها به وزن یا قیمت محصول توجه کرد و مشخصات آلیاژی و شرایط تولید نیز اهمیت دارند.
برای مشاوره خرید می توانید با ما تماس بگیرید:
03157248092
جمع بندی نهایی
گاززدایی مذاب آلومینیوم با آرگون یکی از روش های موثر برای کاهش هیدروژن محلول در مذاب و کنترل تخلخل گازی است. آرگون با ایجاد حباب های خنثی، به انتقال هیدروژن از مذاب به سطح کمک می کند و در سیستم های روتاری می توان با ایجاد حباب های ریزتر، سطح تماس بیشتری ایجاد کرد.
موفقیت این فرآیند به مقدار گاز، اندازه حباب، دمای مذاب، زمان عملیات، وضعیت روتور، کیفیت مواد اولیه و میزان آشفتگی مذاب وابسته است. افزایش بی رویه جریان آرگون نه تنها مفید نیست، بلکه می تواند باعث آشفتگی و ورود اکسید شود.
در نهایت، بهترین کیفیت زمانی به دست می آید که گاززدایی در کنار کنترل مواد اولیه، دما، فیلتراسیون، انتقال مذاب و شرایط انجماد انجام شود.
سوالات متداول درباره گاززدایی مذاب آلومینیوم با آرگون
۱- چرا از آرگون برای گاززدایی آلومینیوم استفاده می شود؟
آرگون یک گاز خنثی است و می تواند با ایجاد حباب در مذاب به خروج هیدروژن محلول کمک کند. واکنش پذیری کم آن باعث شده برای این کاربرد گزینه مناسبی باشد.
۲- آیا افزایش جریان آرگون باعث گاززدایی بهتر می شود؟
لزوم ندارد. جریان بیش از حد می تواند باعث آشفتگی مذاب، شکستن لایه اکسیدی سطح و ورود آخال شود. مقدار جریان باید براساس حجم مذاب و تجهیزات تنظیم شود.
۳- آیا گاززدایی با آرگون تمام تخلخل های آلومینیوم را از بین می برد؟
خیر. این فرآیند برای کاهش هیدروژن و تخلخل گازی استفاده می شود. تخلخل انقباضی که در اثر تغذیه نامناسب هنگام انجماد ایجاد می شود، نیاز به اصلاح طراحی تغذیه و شرایط انجماد دارد.
بدون دیدگاه