
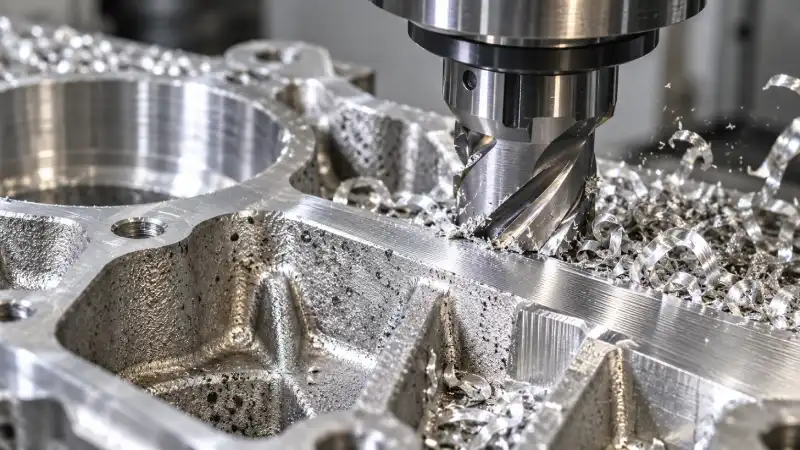
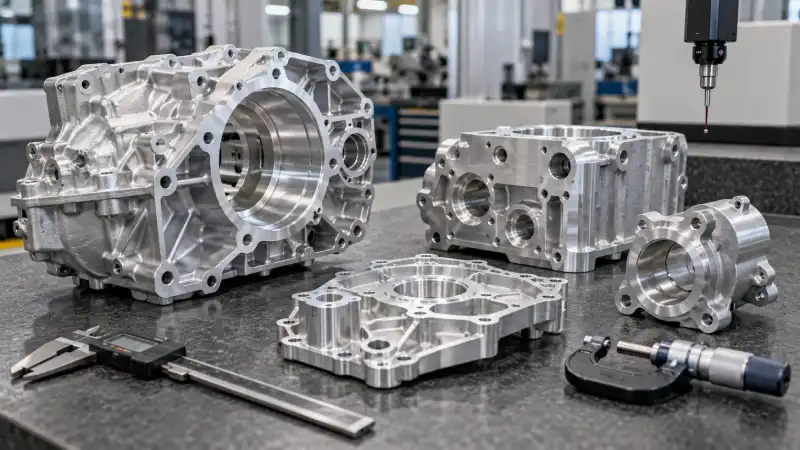
ماشین کاری آلیاژهای ریختگی آلومینیوم یکی از مراحل مهم در تولید قطعات صنعتی است که پس از ریخته گری برای رسیدن به ابعاد دقیق، تلرانس مناسب و کیفیت سطح مورد نظر انجام می شود. قطعات آلومینیومی ریختگی معمولا پس از خروج از قالب هنوز به عملیاتی مانند تراشکاری، فرزکاری، سوراخ کاری، برقوکاری یا رزوه کاری نیاز دارند تا بتوان از آنها در مجموعه نهایی استفاده کرد.
آلومینیوم در مقایسه با بسیاری از فلزات وزن پایین و قابلیت ماشین کاری مناسبی دارد، اما رفتار تمام آلیاژهای ریختگی آن یکسان نیست. مقدار سیلیس، مس، منیزیم، ساختار متالورژیکی، عملیات حرارتی، تخلخل قطعه و روش ریخته گری همگی می توانند روی سرعت سایش ابزار، تشکیل براده و کیفیت سطح نهایی تاثیر بگذارند.
به همین دلیل انتخاب ابزار، سرعت برش و روانکاری نباید فقط براساس عبارت آلومینیوم انجام شود. برای دستیابی به تولید پایدار باید ابتدا نوع آلیاژ و وضعیت قطعه ریختگی مشخص شود و سپس شرایط ماشین کاری متناسب با آن انتخاب گردد.
ماشین کاری آلیاژهای ریختگی آلومینیوم چیست؟
ماشین کاری آلیاژهای ریختگی آلومینیوم به مجموعه فرآیندهای براده برداری گفته می شود که برای حذف مقدار کنترل شده ای از ماده از سطح قطعه ریخته گری شده انجام می شوند. هدف می تواند ایجاد سطح صاف، سوراخ دقیق، رزوه، شیار، نشیمنگاه بلبرینگ یا رسیدن به ابعاد نهایی قطعه باشد.
بسیاری از قطعات ریختگی با شکل نزدیک به محصول نهایی تولید می شوند، اما فرآیند ریخته گری به تنهایی همیشه نمی تواند تمام ابعاد و سطوح حساس را با دقت مورد نیاز ایجاد کند. برای مثال محل نصب یاتاقان، سطوح آب بندی، سوراخ پیچ یا سطوحی که باید با قطعه دیگری مونتاژ شوند معمولا به ماشین کاری دقیق نیاز دارند.
در تولید قطعات صنعتی، انتخاب صحیح آلومینیوم آلیاژی نیز اهمیت زیادی دارد، زیرا ترکیب شیمیایی آلیاژ علاوه بر خواص مکانیکی و ریخته گری، رفتار آن در زمان براده برداری را نیز تغییر می دهد.
چه عواملی بر ماشین کاری آلیاژهای ریختگی آلومینیوم تاثیر دارند؟
ماشین کاری قطعه ریختگی فقط به انتخاب دستگاه وابسته نیست. ترکیب شیمیایی، شکل ذرات داخل ساختار، سختی، عملیات حرارتی و حتی کیفیت فرآیند ریخته گری می توانند نتیجه عملیات را تغییر دهند.
مقدار سیلیس در آلیاژ
سیلیس یکی از مهم ترین عناصر موجود در بسیاری از آلیاژهای آلومینیوم ریختگی است. حضور سیلیس باعث بهبود بسیاری از ویژگی های ریخته گری می شود، اما در زمان ماشین کاری باید مقدار آن در نظر گرفته شود.
در آلیاژهای پرسیلیس، ذرات سخت سیلیس می توانند باعث افزایش سایش سایشی لبه ابزار شوند. در نتیجه ابزاری که برای یک آلیاژ کم سیلیس عمر مناسبی دارد ممکن است در آلیاژ پرسیلیس بسیار سریع تر فرسوده شود.
در مقابل، در آلیاژهای دارای سیلیس کمتر، چسبندگی آلومینیوم به لبه ابزار و تشکیل لبه انباشته می تواند یکی از مشکلات اصلی باشد. بنابراین انتخاب جنس و هندسه ابزار باید با ترکیب آلیاژ هماهنگ باشد.
تخلخل قطعه ریختگی
وجود تخلخل از ویژگی هایی است که ممکن است در بعضی قطعات ریختگی مشاهده شود. اگر ابزار هنگام برش با نواحی متراکم و سپس حفره های موجود در قطعه روبرو شود، شرایط تماس ابزار به صورت مداوم تغییر می کند.
تخلخل شدید می تواند کیفیت سطح نهایی را کاهش دهد و حتی پس از ماشین کاری حفره هایی روی سطح نمایان کند. به همین دلیل کیفیت فرآیند ریخته گری و کنترل عیوب قطعه قبل از شروع ماشین کاری اهمیت زیادی دارد.
عملیات حرارتی آلیاژ
یک آلیاژ در حالت ریختگی و همان آلیاژ پس از عملیات حرارتی لزوما رفتار یکسانی هنگام ماشین کاری ندارد. عملیات حرارتی می تواند سختی، استحکام و ریزساختار آلیاژ را تغییر دهد و در نتیجه نیروی برش و سایش ابزار نیز تغییر کند.
هنگام تعیین پارامترهای دستگاه باید وضعیت واقعی قطعه مشخص باشد. استفاده از اطلاعات ماشین کاری یک آلیاژ در شرایط متفاوت عملیات حرارتی ممکن است باعث کاهش عمر ابزار یا افت کیفیت سطح شود.
روش های ماشین کاری آلیاژهای ریختگی آلومینیوم
با توجه به هندسه قطعه و نیاز نهایی می توان از فرآیندهای مختلف براده برداری استفاده کرد. بیشتر قطعات پیچیده ممکن است در چند مرحله و با چند ابزار متفاوت ماشین کاری شوند.
تراشکاری آلیاژهای ریختگی آلومینیوم
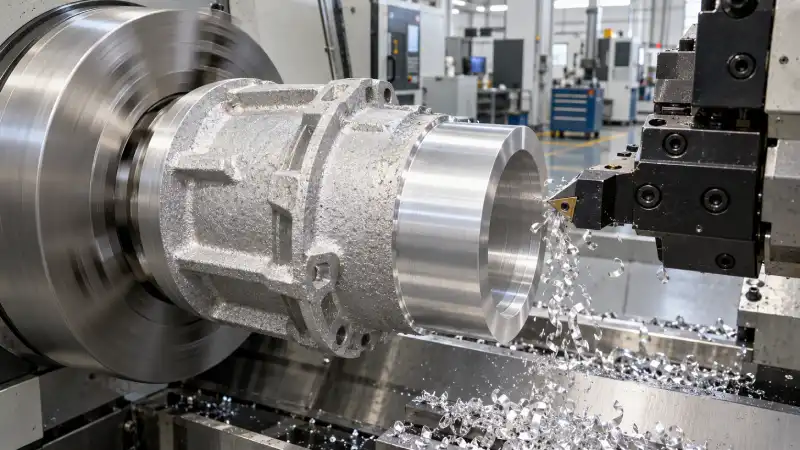
تراشکاری برای قطعات دوار مانند بوش، هوزینگ، قطعات استوانه ای و بعضی اجزای خودرو کاربرد دارد. در این روش قطعه می چرخد و ابزار با حرکت کنترل شده ماده اضافی را از سطح حذف می کند.
در تراش آلومینیوم استفاده از لبه برنده تیز و هندسه مناسب اهمیت زیادی دارد. لبه کند می تواند باعث افزایش نیرو، چسبندگی ماده به ابزار و افت کیفیت سطح شود. در آلیاژهای پرسیلیس، مقاومت ابزار در برابر سایش نیز اهمیت بیشتری پیدا می کند.
فرزکاری قطعات ریختگی
فرزکاری برای ایجاد سطوح تخت، شیارها، پله ها، حفره ها و فرم های پیچیده روی قطعات آلومینیومی استفاده می شود. دستگاه های CNC امکان اجرای مسیرهای پیچیده و تولید قطعات با تلرانس دقیق را فراهم می کنند.
در فرزکاری باید خروج براده به خوبی انجام شود. باقی ماندن براده در مسیر ابزار می تواند باعث برش مجدد براده، افزایش حرارت و ایجاد خط روی سطح قطعه شود. طراحی ابزار و استفاده صحیح از هوا یا سیال خنک کننده در این مرحله اهمیت زیادی دارد.
سوراخ کاری و برقوکاری
بسیاری از قطعات ریختگی آلومینیوم دارای سوراخ های مونتاژی یا مسیرهای عبور سیال هستند. سوراخ کاری باید به شکلی انجام شود که براده بتواند از داخل سوراخ خارج شود و تجمع آن باعث گیر کردن یا افزایش حرارت ابزار نشود.
اگر دقت قطر یا کیفیت سطح داخلی سوراخ اهمیت بالایی داشته باشد، پس از سوراخ کاری می توان از برقوکاری استفاده کرد. در تولید صنعتی، پایداری ابزار و کنترل انحراف سوراخ اهمیت ویژه ای دارد.
رزوه کاری داخلی یا خارجی
رزوه کاری داخلی یا خارجی در بسیاری از قطعات ریختگی انجام می شود. در این مرحله کیفیت ابزار، روانکاری و وضعیت متالورژیکی قطعه اهمیت زیادی دارد، زیرا رزوه معیوب ممکن است باعث ضعیف شدن اتصال یا اسقاط قطعه شود.
در آلیاژهای پرسیلیس، سایش ابزار رزوه کاری باید به صورت منظم کنترل شود. ادامه تولید با ابزار فرسوده می تواند باعث تغییر ابعاد و کاهش کیفیت رزوه شود.
بهترین ابزار برای ماشین کاری آلیاژهای ریختگی آلومینیوم
انتخاب ابزار یکی از مهم ترین مراحل ماشین کاری آلیاژهای ریختگی آلومینیوم است. ابزارهای کاربیدی برای طیف گسترده ای از عملیات استفاده می شوند و با انتخاب هندسه مناسب می توانند عملکرد خوبی در بسیاری از آلیاژهای آلومینیومی داشته باشند.
برای ماشین کاری آلیاژهای پرسیلیس و تولید در تیراژ بالا، ابزارهای PCD یا الماس پلی کریستالی نیز کاربرد زیادی دارند. ذرات سخت سیلیس می توانند ابزارهای معمولی را به سرعت ساییده کنند، در حالی که PCD مقاومت سایشی بسیار بالاتری دارد و در شرایط مناسب امکان دستیابی به عمر ابزار و کیفیت سطح بهتر را فراهم می کند.
البته استفاده از PCD برای تمام قطعات ضروری نیست. هزینه ابزار، تیراژ تولید، درصد سیلیس، نوع عملیات و کیفیت مورد نیاز باید همزمان بررسی شوند.
مقایسه شرایط ماشین کاری آلیاژهای ریختگی آلومینیوم
| ویژگی آلیاژ یا قطعه | چالش اصلی | نکته مهم در ماشین کاری |
|---|---|---|
| آلیاژ کم سیلیس | چسبندگی ماده و تشکیل لبه انباشته | استفاده از لبه تیز و سطح ابزار با اصطکاک کم |
| آلیاژ پرسیلیس | سایش سایشی شدید ابزار | استفاده از ابزار مقاوم به سایش مانند PCD در کاربرد مناسب |
| قطعه دارای تخلخل | تغییر کیفیت سطح و برش ناپیوسته | کنترل کیفیت ریخته گری و انتخاب پارامتر پایدار |
| قطعه عملیات حرارتی شده | تغییر سختی و نیروی برش | تنظیم پارامترها مطابق وضعیت واقعی آلیاژ |
| سوراخ عمیق | تجمع براده و افزایش حرارت | تخلیه موثر براده و استفاده صحیح از خنک کننده |
تشکیل لبه انباشته در ماشین کاری آلومینیوم چیست؟
یکی از مشکلات شناخته شده در ماشین کاری آلومینیوم، چسبیدن بخشی از ماده قطعه به لبه برنده ابزار است. این ماده می تواند به تدریج روی ابزار جمع شود و چیزی ایجاد کند که به آن Built-Up Edge یا لبه انباشته گفته می شود.
تشکیل لبه انباشته می تواند هندسه واقعی ابزار را تغییر دهد و باعث افت کیفیت سطح، تغییر ابعاد و افزایش ناپایداری فرآیند شود. ابزار تیز، هندسه مثبت، سطح صاف ابزار و شرایط برش مناسب می توانند به کاهش این مشکل کمک کنند.
انتخاب سیال ماشین کاری مناسب نیز در بعضی فرآیندها باعث کاهش اصطکاک و چسبندگی می شود. با این حال نوع سیال باید با عملیات، ابزار و الزامات خط تولید هماهنگ باشد.
تاثیر سرعت برش در ماشین کاری آلیاژهای ریختگی آلومینیوم
آلومینیوم معمولا امکان ماشین کاری با سرعت های نسبتا بالا را فراهم می کند، اما عدد مناسب برای تمام آلیاژها و ابزارها یکسان نیست. سرعت برش باید با جنس ابزار، مقدار سیلیس، عملیات مورد نظر، قطر ابزار و توان دستگاه هماهنگ شود.
اگر سرعت، پیشروی یا عمق برش بدون توجه به شرایط واقعی انتخاب شوند ممکن است حرارت، سایش یا ارتعاش افزایش پیدا کند. در مقابل انتخاب بیش از حد محافظه کارانه نیز باعث کاهش بهره وری تولید می شود.
به همین دلیل در خطوط صنعتی بهتر است پارامتر اولیه براساس توصیه سازنده ابزار تعیین و سپس با بررسی عمر ابزار، کیفیت سطح و پایداری فرآیند اصلاح شود.
خنک کاری و روانکاری در ماشین کاری آلومینیوم
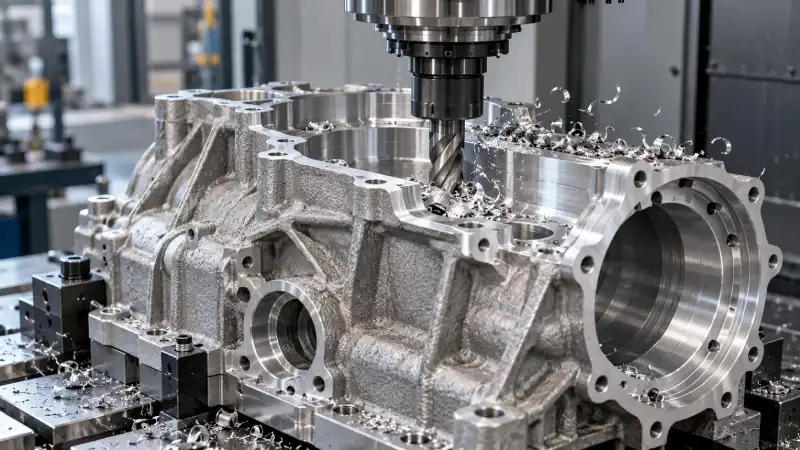
کنترل حرارت و خروج براده نقش مهمی در ماشین کاری دارد. سیال خنک کننده می تواند به کاهش اصطکاک، کنترل دمای ابزار و انتقال براده از منطقه برش کمک کند.
در بعضی عملیات، ماشین کاری خشک یا روانکاری با حداقل مقدار سیال نیز امکان پذیر است، اما انتخاب روش باید براساس ابزار و فرآیند انجام شود. برای مثال در عملیات هایی که کیفیت سطح اهمیت بالایی دارد، استفاده صحیح از خنک کننده می تواند نتیجه را پایدارتر کند.
در سوراخ کاری نیز هدایت سیال به منطقه برش به خروج براده کمک می کند. جمع شدن براده در سوراخ ممکن است باعث خراش سطح یا حتی آسیب ابزار شود.
نقش کیفیت ریخته گری در ماشین کاری قطعات آلومینیومی
ماشین کاری مناسب نمی تواند تمام مشکلات ایجاد شده در مرحله ریخته گری را اصلاح کند. وجود تخلخل شدید، آخال، ترک یا تغییرات نامناسب ساختاری ممکن است بعد از برداشتن لایه سطحی آشکار شود.
به همین دلیل کیفیت فرآیند ذوب آلومینیوم و کنترل مذاب پیش از ریخته گری اهمیت زیادی دارد. کیفیت مواد اولیه، کنترل ترکیب شیمیایی و مدیریت فرآیند ذوب می توانند بر ساختار قطعه نهایی تاثیر بگذارند.
اگر یک قطعه قرار است بعد از ریخته گری دارای سطوح ماشین کاری شده حساس باشد، این موضوع بهتر است از مرحله طراحی و انتخاب فرآیند تولید مورد توجه قرار گیرد.
تاثیر مواد اولیه بر قابلیت ماشین کاری آلیاژ آلومینیوم
ترکیب شیمیایی آلیاژ حاصل از مواد اولیه و کنترل فرآیند تولید است. استفاده از ماده اولیه باید به شکلی انجام شود که ترکیب نهایی در محدوده مشخصات آلیاژ مورد نظر باقی بماند.
در صنایع بازیافت، ضایعات آلومینیوم می توانند بخشی از چرخه تامین مواد اولیه باشند، اما جداسازی و کنترل ترکیب آنها اهمیت زیادی دارد. ورود کنترل نشده عناصر مختلف می تواند خواص آلیاژ نهایی را تغییر دهد و روی ریخته گری و ماشین کاری اثر بگذارد.
در مقابل استفاده از شمش آلومینیوم با ترکیب مشخص می تواند کنترل مواد اولیه را ساده تر کند. انتخاب میان شمش اولیه، آلیاژهای ثانویه یا مواد بازیافتی باید متناسب با استاندارد قطعه و فرآیند تولید انجام شود.
تاثیر تخلخل بر کیفیت سطح ماشین کاری شده
گاهی سطح یک قطعه ریختگی قبل از ماشین کاری کاملا یکنواخت به نظر می رسد، اما بعد از فرزکاری یا تراشکاری حفره های ریزی نمایان می شوند. این حفره ها ممکن است نتیجه تخلخل داخلی باشند که پس از برداشتن لایه سطحی قابل مشاهده شده است.
در قطعاتی که سطح باید آب بندی شود، وجود تخلخل می تواند اهمیت زیادی داشته باشد. برای مثال سطوحی که با واشر، اورینگ یا سیال تحت فشار در تماس هستند باید از نظر عیوب سطحی کنترل شوند.
در این شرایط افزایش کیفیت ماشین کاری به تنهایی مشکل را حل نمی کند و ریشه نقص باید در فرآیند ریخته گری، طراحی قالب یا کیفیت مذاب بررسی شود.
چگونه کیفیت سطح در ماشین کاری آلیاژهای ریختگی آلومینیوم افزایش پیدا می کند؟
کیفیت سطح نتیجه ترکیبی از وضعیت ابزار، هندسه لبه، سرعت، پیشروی، صلبیت دستگاه و ساختار آلیاژ است. ابزار فرسوده یکی از اولین مواردی است که در صورت افت ناگهانی کیفیت سطح باید بررسی شود.
کاهش لرزش سیستم نیز اهمیت زیادی دارد. قطعه باید با روش مناسب مهار شود و طول آزاد ابزار تا حد امکان متناسب با عملیات انتخاب گردد. ارتعاش می تواند خطوط نامنظم روی سطح ایجاد کند و دستیابی به تلرانس دقیق را دشوار سازد.
در تولید انبوه بهتر است عمر ابزار براساس تعداد قطعه یا زمان واقعی برش پایش شود تا ابزار پیش از رسیدن به مرحله ای که باعث تولید قطعه معیوب می شود تعویض گردد.
ماشین کاری CNC آلیاژهای ریختگی آلومینیوم
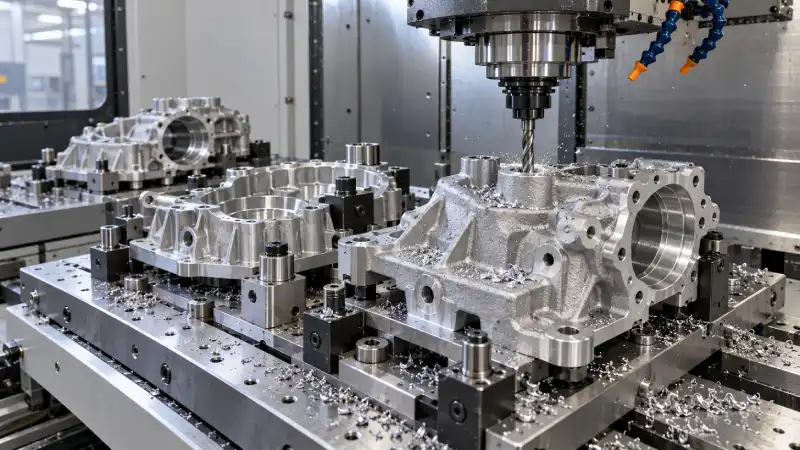
استفاده از ماشین های CNC برای تولید قطعات آلومینیومی پیچیده بسیار رایج است. امکان کنترل دقیق مسیر ابزار، سرعت اسپیندل، پیشروی و تعویض خودکار ابزار باعث می شود چندین عملیات در یک یا چند ستاپ مشخص انجام شوند.
یکی از اهداف مهم در طراحی فرآیند CNC کاهش تعداد دفعات بستن و باز کردن قطعه است. هر بار تغییر موقعیت قطعه می تواند خطای جدیدی وارد فرآیند کند. طراحی فیکسچر مناسب و انتخاب توالی صحیح عملیات نقش مهمی در دقت نهایی دارند.
برای قطعات ریختگی نیز باید تغییرات ابعادی اولیه قطعات در نظر گرفته شود. اگر موقعیت سطوح خام میان قطعات مختلف تغییر زیادی داشته باشد، احتمال برخورد ابزار یا باقی ماندن سطح ماشین کاری نشده افزایش پیدا می کند.
اشتباهات رایج در ماشین کاری آلیاژهای ریختگی آلومینیوم
استفاده از یک ابزار برای تمام آلیاژهای آلومینیوم
رفتار یک آلیاژ کم سیلیس با آلیاژ ریختگی پرسیلیس یکسان نیست. استفاده از یک ابزار و پارامتر ثابت برای تمام مواد می تواند باعث کاهش عمر ابزار یا افت کیفیت قطعه شود.
نادیده گرفتن کیفیت قطعه ریختگی
اگر عیب سطح پس از چند قطعه به صورت تکراری مشاهده می شود نباید بلافاصله دستگاه ماشین کاری را عامل اصلی دانست. ممکن است مشکل از تخلخل، آخال یا ساختار قطعه ریختگی باشد.
ادامه تولید با ابزار فرسوده
افزایش تدریجی سایش ابزار می تواند باعث تغییر ابعاد و زبری سطح شود. پایش ابزار به خصوص در آلیاژهای پرسیلیس اهمیت زیادی دارد، زیرا ذرات سخت سیلیس می توانند سایش ابزار را افزایش دهند.
برای مشاوره خرید می توانید با ما تماس بگیرید:
03157248092
جمع بندی نهایی
ماشین کاری آلیاژهای ریختگی آلومینیوم نیازمند شناخت همزمان فرآیند ریخته گری و اصول براده برداری است. مقدار سیلیس، تخلخل، عملیات حرارتی و کیفیت ریزساختار می توانند تعیین کنند که یک قطعه با چه ابزاری و تحت چه شرایطی ماشین کاری شود.
در آلیاژهای کم سیلیس، کنترل چسبندگی ماده به ابزار اهمیت زیادی دارد، در حالی که در آلیاژهای پرسیلیس مقاومت سایشی ابزار به یکی از عوامل اصلی تبدیل می شود. ابزارهای کاربیدی برای بسیاری از کاربردها مناسب هستند و در تولید پرتیراژ آلیاژهای ساینده می توان از ابزارهایی مانند PCD استفاده کرد.
در نهایت کیفیت قطعه ماشین کاری شده تنها به دستگاه CNC وابسته نیست. مواد اولیه، کیفیت ذوب و ریخته گری، انتخاب ابزار، خنک کاری، فیکسچر و پارامترهای برش باید به صورت یک مجموعه کنترل شوند تا تولیدی پایدار، دقیق و اقتصادی ایجاد شود.
سوالات متداول درباره ماشین کاری آلیاژهای ریختگی آلومینیوم
۱- بهترین ابزار برای ماشین کاری آلیاژهای ریختگی آلومینیوم چیست؟
انتخاب ابزار به ترکیب آلیاژ و نوع عملیات بستگی دارد. ابزارهای کاربیدی برای بسیاری از آلیاژها و عملیات معمول مناسب هستند. در آلیاژهای پرسیلیس و تولید با تیراژ بالا، ابزار PCD به دلیل مقاومت سایشی بالا می تواند گزینه مناسبی باشد. تصمیم نهایی باید براساس درصد سیلیس، نوع عملیات، سرعت تولید و کیفیت سطح مورد نیاز انجام شود.
۲- چرا آلیاژهای آلومینیوم پرسیلیس ابزار را سریع تر فرسوده می کنند؟
ذرات سیلیس موجود در این آلیاژها سخت و ساینده هستند و در زمان تماس با لبه برنده می توانند سایش ابزار را افزایش دهند. هرچه شرایط آلیاژ ساینده تر باشد، انتخاب ابزار مقاوم در برابر سایش اهمیت بیشتری پیدا می کند. به همین دلیل در برخی کاربردهای صنعتی پرتیراژ از ابزارهای PCD استفاده می شود.
۳- چرا بعد از ماشین کاری روی قطعه آلومینیومی حفره دیده می شود؟
یکی از دلایل ممکن وجود تخلخل داخلی در قطعه ریختگی است. زمانی که ابزار لایه سطحی را برمی دارد، حفره هایی که در زیر سطح قرار داشته اند نمایان می شوند. در چنین شرایطی مشکل لزوما از ابزار یا عملیات ماشین کاری نیست و باید کیفیت فرآیند ریخته گری و وضعیت قطعه اولیه نیز بررسی شود.
بدون دیدگاه