
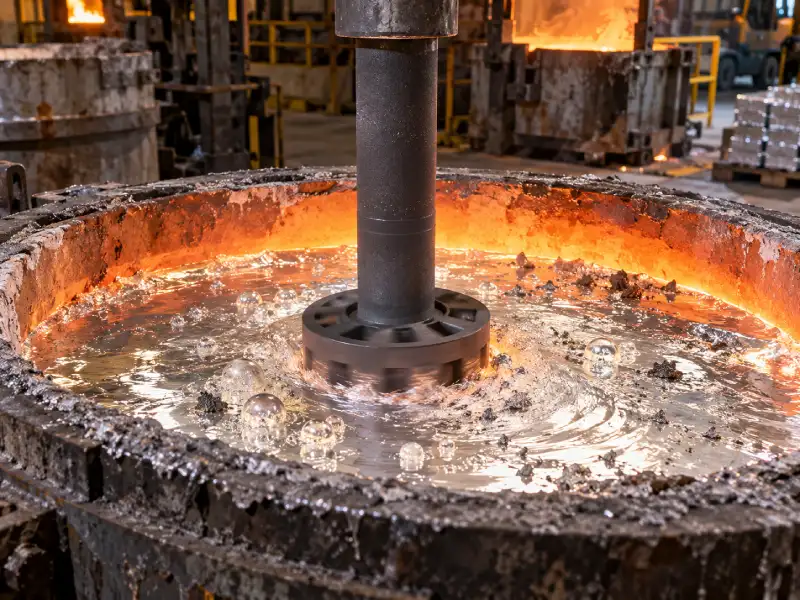
گاززدایی روتاری مذاب آلومینیوم یکی از روش های مهم تصفیه مذاب پیش از ریخته گری است که با هدف کاهش هیدروژن محلول و کمک به حذف بخشی از ناخالصی ها و اکسیدهای معلق انجام می شود. وجود هیدروژن در مذاب آلومینیوم می تواند پس از انجماد به تشکیل تخلخل گازی منجر شود و کیفیت قطعه نهایی را از نظر خواص مکانیکی، ظاهر سطح و آب بندی تحت تاثیر قرار دهد.
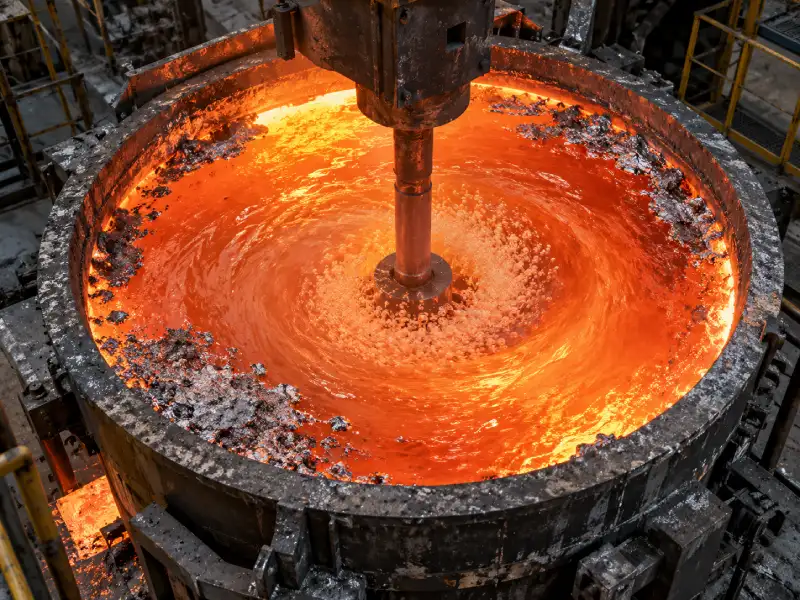
در روش روتاری، گاز بی اثر مانند آرگون یا نیتروژن از طریق شفت و روتور وارد مذاب می شود. چرخش روتور، گاز را به حباب های بسیار کوچک تقسیم و در حجم مذاب پخش می کند. افزایش سطح تماس میان گاز و فلز باعث می شود هیدروژن محلول راحت تر وارد حباب ها شود و همراه آنها به سطح مذاب انتقال پیدا کند. منابع صنعتی Pyrotek نیز این روش را یکی از روش های موثر برای کاهش هیدروژن در مذاب آلومینیوم معرفی می کنند.
کنترل صحیح این فرآیند برای تولید شمش و قطعات ریختگی با کیفیت اهمیت زیادی دارد؛ زیرا سرعت بیش از حد روتور، جریان نامناسب گاز یا زمان فرآیند نامتناسب می تواند راندمان گاززدایی را کاهش دهد یا حتی باعث افزایش آشفتگی و تشکیل اکسید شود.
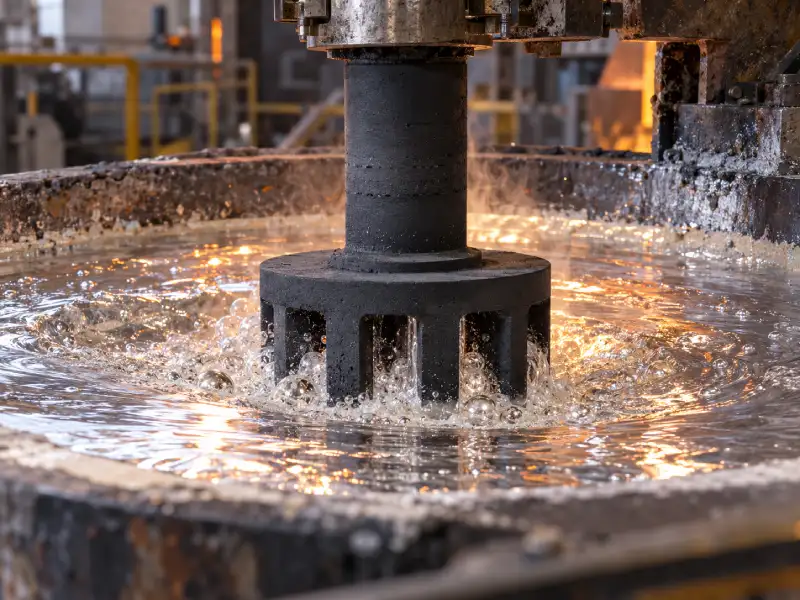
چرا مذاب آلومینیوم به گاززدایی نیاز دارد؟
یکی از مشکلات مهم در فرآیند ذوب آلومینیوم جذب هیدروژن توسط فلز مذاب است. میزان حلالیت هیدروژن در آلومینیوم مایع بسیار بیشتر از آلومینیوم جامد است. به همین دلیل هنگام انجماد، بخشی از هیدروژن نمی تواند در ساختار فلز باقی بماند و ممکن است به شکل حباب یا تخلخل در قطعه ظاهر شود.
منابع ورود هیدروژن می توانند رطوبت موجود در مواد اولیه، ابزار، پوشش ها، محیط کوره یا مواد شار باشند. کیفیت مواد ورودی نیز اهمیت دارد. برای مثال هنگام استفاده از ضایعات آلومینیوم اگر مواد آلوده، مرطوب یا دارای پوشش های نامناسب باشند، کنترل کیفیت مذاب اهمیت بیشتری پیدا می کند.
تخلخل ناشی از هیدروژن می تواند خواص مکانیکی، قابلیت ماشین کاری و کیفیت سطح قطعات را کاهش دهد. همچنین در قطعاتی که نیازمند آب بندی یا تحمل فشار هستند، وجود تخلخل اهمیت بیشتری دارد.
گاززدایی تنها به کاهش هیدروژن محدود نیست. حرکت حباب های گاز در مذاب می تواند به انتقال بخشی از اکسیدها و ناخالصی های معلق به سطح کمک کند تا همراه سرباره جدا شوند. Pyrotek نیز اشاره می کند که سیستم های گاززدایی علاوه بر کاهش هیدروژن می توانند در انتقال برخی ناخالصی ها و اکسیدها به سطح مذاب نقش داشته باشند.
گاززدایی روتاری مذاب آلومینیوم چگونه انجام می شود؟
اصل فرآیند بر ایجاد تعداد زیادی حباب کوچک از گاز بی اثر در مذاب استوار است. هرچه حباب ها کوچک تر و توزیع آنها یکنواخت تر باشد، سطح تماس گاز با فلز بیشتر می شود و انتقال هیدروژن موثرتر انجام می گیرد.
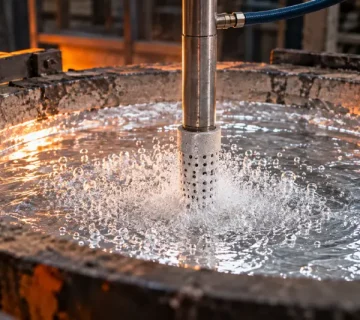
در روش روتاری، شفت گرافیتی وارد مذاب شده و روتور در انتهای آن شروع به چرخش می کند. گاز بی اثر از داخل شفت عبور کرده و در ناحیه روتور وارد مذاب می شود. حرکت روتور حباب های بزرگ را خرد کرده و آنها را در حجم بیشتری از مذاب پخش می کند.
TALAT در آموزش فرآوری مذاب آلومینیوم توضیح می دهد که در روش روتاری، چرخش سریع روتور باعث خرد شدن و پراکندگی حباب های گاز می شود و سطح تماس بالای ایجاد شده، فرآیند گاززدایی را نسبت به تزریق ساده گاز موثرتر می کند.
ورود گاز بی اثر به مذاب
گاز مورد استفاده معمولا آرگون یا نیتروژن است. انتخاب گاز به شرایط فرآیند، نوع آلیاژ و تجهیزات کارخانه بستگی دارد. در تجهیزات صنعتی مختلف هر دو گاز برای گاززدایی آلومینیوم استفاده می شوند.
گاز از داخل شفت توخالی عبور می کند و در قسمت روتور از مسیرهای طراحی شده خارج می شود. مقدار جریان گاز باید متناسب با حجم مذاب و طراحی روتور تنظیم شود.
جریان بسیار کم ممکن است تعداد حباب کافی ایجاد نکند و جریان بیش از حد نیز می تواند باعث افزایش تلاطم سطحی و تشکیل سرباره شود.
خرد شدن حباب ها توسط روتور
مهم ترین تفاوت روش روتاری با تزریق ساده گاز، نحوه تشکیل حباب ها است. روتور در حال چرخش گاز را به تعداد زیادی حباب کوچک تبدیل می کند.
حباب کوچک نسبت به حجم خود سطح تماس بیشتری دارد و زمان تماس آن با مذاب نیز می تواند مناسب تر باشد. در نتیجه انتقال هیدروژن به داخل حباب موثرتر انجام می شود.
طراحی روتور نیز اهمیت زیادی دارد. تجهیزات صنعتی از هندسه های مختلف روتور برای پراکندگی بهتر گاز و کاهش آشفتگی غیرضروری استفاده می کنند.
خروج هیدروژن از مذاب
هنگامی که حباب های گاز بی اثر در مذاب حرکت می کنند، اختلاف فشار جزئی هیدروژن میان مذاب و داخل حباب باعث انتقال هیدروژن به فاز گاز می شود.
حباب ها سپس به سمت سطح حرکت کرده و هیدروژن را از مذاب خارج می کنند. همزمان ممکن است بخشی از ذرات و اکسیدهای معلق نیز همراه جریان حباب ها به سمت سطح منتقل شوند.
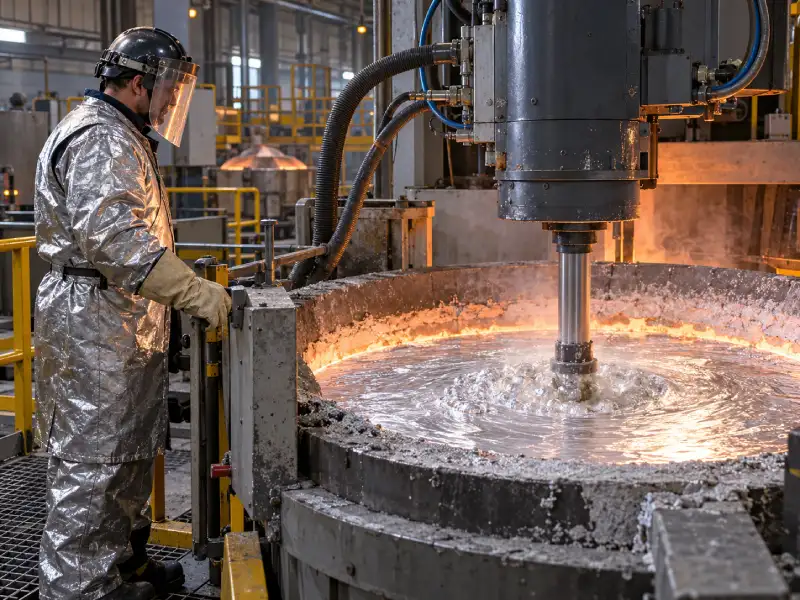
تجهیزات مورد استفاده در گاززدایی روتاری
یک سیستم روتاری فقط از یک روتور تشکیل نشده است. مجموعه تجهیزات باید بتواند سرعت چرخش، جریان گاز و موقعیت روتور را به صورت کنترل شده تنظیم کند.
شفت و روتور گرافیتی
شفت و روتور از مهم ترین اجزای سیستم هستند و به دلیل تماس مستقیم با مذاب باید مقاومت مناسبی در برابر دما و اکسیداسیون داشته باشند.
گرافیت یکی از مواد رایج برای ساخت این قطعات است. طراحی مناسب روتور علاوه بر افزایش پراکندگی گاز، باید از ایجاد تلاطم شدید جلوگیری کند.
Pyrotek نیز شفت ها و روتورهای گرافیتی را برای کاهش هیدروژن و ناخالصی در سیستم های مذاب آلومینیوم استفاده می کند.
سیستم تزریق گاز
این قسمت شامل منبع گاز، شیرها، فلومتر و تجهیزات کنترل فشار است. میزان جریان باید قابل تنظیم باشد تا اپراتور بتواند فرآیند را متناسب با حجم مذاب تنظیم کند.
در برخی تجهیزات صنعتی، کنترل جریان گاز و سرعت چرخش به صورت اتوماتیک انجام می شود و سیکل های مشخصی برای عملیات تعریف می شوند.
سیستم محرک و کنترل
موتور وظیفه چرخاندن شفت و روتور را بر عهده دارد. در تجهیزات پیشرفته، سرعت دوران قابل تنظیم است و اپراتور می تواند متناسب با حجم مذاب و نوع روتور مقدار مناسب را انتخاب کند.
سیستم های ثابت، متحرک و قابل نصب روی کوره یا پاتیل در صنعت وجود دارند.
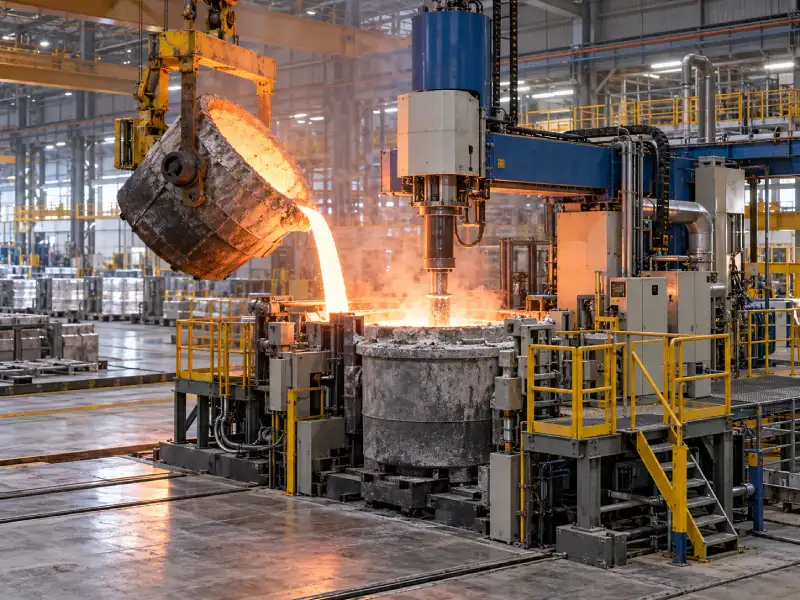
چه عواملی بر راندمان گاززدایی روتاری تاثیر دارند؟
راندمان فرآیند فقط به روشن بودن دستگاه وابسته نیست. چند پارامتر باید همزمان کنترل شوند تا حجم مناسبی از مذاب با حباب های کوچک و یکنواخت تماس داشته باشد.
سرعت چرخش روتور
افزایش سرعت تا یک محدوده مناسب می تواند باعث خرد شدن بهتر حباب ها شود. اما سرعت بیش از حد ممکن است سطح مذاب را به شدت متلاطم کند و هوا یا اکسیدهای جدید وارد مذاب شوند.
بنابراین هدف، رسیدن به سرعتی است که پراکندگی مناسب حباب را بدون ایجاد گرداب شدید فراهم کند.
دبی گاز
مقدار گاز نیز باید کنترل شود. دبی ناکافی راندمان را کاهش می دهد و دبی بیش از حد ممکن است باعث بزرگ شدن حباب ها، تلاطم و افزایش مصرف گاز شود.
طراحی روتور، عمق مذاب و ظرفیت پاتیل همگی در تعیین مقدار مناسب جریان تاثیر دارند.
زمان گاززدایی
زمان عملیات باید متناسب با وزن مذاب، سطح اولیه هیدروژن و هدف کیفیت تعیین شود. زمان کوتاه ممکن است برای رسیدن به هیدروژن هدف کافی نباشد، اما طولانی کردن بی دلیل فرآیند نیز هزینه و اتلاف حرارتی را افزایش می دهد.
در منابع آموزشی TALAT نیز روش روتاری به عنوان فرآیندی با سرعت بالاتر نسبت به تزریق ساده گاز معرفی شده است.
دمای مذاب
دمای مذاب بر میزان حلالیت هیدروژن و رفتار فرآیند تاثیر دارد. افزایش غیرضروری دمای مذاب علاوه بر افزایش مصرف انرژی، می تواند جذب هیدروژن و اکسیداسیون را تشدید کند.
بنابراین گاززدایی باید در محدوده دمایی مناسب آلیاژ و فرآیند ریخته گری انجام شود.
جدول عوامل موثر بر گاززدایی روتاری آلومینیوم
| پارامتر | تاثیر بر فرآیند | نکته کنترلی |
|---|---|---|
| سرعت روتور | اندازه و توزیع حباب ها | جلوگیری از تلاطم شدید |
| دبی گاز | تعداد و حجم حباب ها | تنظیم متناسب با حجم مذاب |
| زمان عملیات | میزان کاهش هیدروژن | جلوگیری از زمان بیش از نیاز |
| دمای مذاب | حلالیت هیدروژن و اکسیداسیون | حفظ محدوده مناسب آلیاژ |
| طراحی روتور | راندمان پراکندگی گاز | انتخاب هندسه مناسب |
| عمق روتور | توزیع حباب در مذاب | جلوگیری از کار نزدیک سطح |
| کیفیت مواد اولیه | میزان اولیه ناخالصی و گاز | کنترل مواد ورودی |
مزایای گاززدایی روتاری نسبت به روش های ساده تر
روش های مختلفی برای تزریق گاز به مذاب وجود دارند، اما مهم ترین مزیت روش روتاری تولید حباب های ریز و پراکندگی گسترده آنها در مذاب است.
در تزریق ساده با لنس، ممکن است حباب ها بزرگ باشند و مسیر مشخصی به سمت سطح طی کنند. در نتیجه بخشی از مذاب تماس کافی با گاز پیدا نمی کند.
در روش روتاری، حرکت روتور باعث پراکنده شدن گاز در حجم بیشتری از فلز می شود. این موضوع می تواند زمان رسیدن به سطح هیدروژن هدف را کاهش دهد و مصرف گاز را بهینه تر کند. Pyrotek نیز در سیستم های خود افزایش راندمان گاززدایی و کاهش زمان فرآیند را از مزایای طراحی روتاری معرفی می کند.
این مزیت برای تولید شمش آلومینیوم و قطعاتی که کیفیت متالورژیکی بالاتری نیاز دارند اهمیت بیشتری دارد.
ارتباط کیفیت مواد اولیه با گاززدایی مذاب
گاززدایی نباید جایگزین کنترل مواد اولیه شود. اگر مواد ورودی آلوده، مرطوب یا حاوی مقدار زیادی اکسید باشند، بار تصفیه مذاب افزایش پیدا می کند.
در فرآیندهایی که از قراضه استفاده می شود، کیفیت ضایعات آلومینیوم اهمیت زیادی دارد. تفکیک مناسب ضایعات، حذف آلودگی ها و جلوگیری از ورود مواد مرطوب به کوره می تواند کیفیت مذاب اولیه را بهبود دهد.
از طرف دیگر، در تولید آلومینیوم آلیاژی کنترل ترکیب شیمیایی در کنار کنترل هیدروژن و اکسیدها ضروری است. گاززدایی نمی تواند مشکلات مربوط به ترکیب نامناسب آلیاژ را اصلاح کند و باید به عنوان بخشی از زنجیره کنترل کیفیت در نظر گرفته شود.
یک شرکت ذوب آلومینیوم حرفه ای معمولا کنترل مواد اولیه، ذوب، آلیاژسازی، گاززدایی، فیلتراسیون و آنالیز نهایی را به صورت یک فرآیند پیوسته مدیریت می کند.
چگونه کیفیت گاززدایی بررسی می شود؟
برای اطمینان از عملکرد صحیح فرآیند، باید وضعیت مذاب قبل و بعد از گاززدایی ارزیابی شود. اتکا به ظاهر مذاب یا مدت زمان ثابت برای تمام بچ ها کافی نیست.
یکی از روش ها اندازه گیری میزان هیدروژن مذاب با تجهیزات مخصوص است. همچنین در بسیاری از واحدهای ریخته گری از آزمون کاهش فشار یا RPT برای بررسی تمایل مذاب به ایجاد تخلخل استفاده می شود.
مقایسه نتایج قبل و بعد از عملیات کمک می کند پارامترهایی مانند سرعت روتور، دبی گاز و زمان فرآیند بهینه شوند.
اگر کیفیت خروجی به صورت مداوم ثبت شود، می توان برای هر آلیاژ و وزن مذاب یک پنجره فرآیندی مناسب تعریف کرد. این کار باعث می شود کیفیت تولید به مهارت لحظه ای اپراتور وابستگی کمتری داشته باشد.
نقش گاززدایی در کیفیت شمش و قطعات آلومینیومی
کیفیت مذاب مستقیما بر محصول نهایی تاثیر می گذارد. کاهش هیدروژن و کنترل ناخالصی ها می تواند احتمال تخلخل را کاهش دهد و شرایط مناسب تری برای تولید قطعات یا شمش ایجاد کند.
در تولید قطعات حساس، کاهش تخلخل می تواند روی استحکام، آب بندی، کیفیت سطح و قابلیت ماشین کاری تاثیر قابل توجهی داشته باشد. Pyrotek نیز کاهش تخلخل، بهبود خواص مکانیکی، کیفیت سطح و قابلیت آب بندی را از دلایل اهمیت تصفیه مذاب معرفی می کند.
به همین دلیل هنگام خرید شمش آلومینیوم تنها ترکیب شیمیایی نباید معیار ارزیابی باشد و کیفیت متالورژیکی مذاب و فرآیند تولید نیز اهمیت دارد.
مجموعه فناوری آلومینیوم گلپایگان با کنترل مراحل مختلف فرآوری مذاب، می تواند کیفیت مواد اولیه و شرایط تولید را متناسب با نیاز پروژه بررسی کند.
برای مشاوره خرید می توانید با ما تماس بگیرید:
03157248092
جمع بندی نهایی
گاززدایی روتاری مذاب آلومینیوم فرآیندی موثر برای کاهش هیدروژن محلول و کمک به حذف بخشی از اکسیدها و ناخالصی های معلق است. در این روش گاز بی اثر از طریق شفت و روتور وارد مذاب می شود و چرخش روتور باعث تشکیل تعداد زیادی حباب کوچک و افزایش سطح تماس میان گاز و فلز می شود.
راندمان فرآیند به عواملی مانند سرعت روتور، دبی گاز، زمان عملیات، دمای مذاب، طراحی روتور و کیفیت مواد اولیه وابسته است. افزایش بی رویه سرعت یا گاز لزوما کیفیت را بهتر نمی کند و حتی ممکن است باعث تلاطم و اکسیداسیون بیشتر شود.
گاززدایی زمانی بهترین نتیجه را ایجاد می کند که در کنار کنترل مواد اولیه، ترکیب شیمیایی، فیلتراسیون و سایر مراحل فناوری ذوب آلومینیوم استفاده شود. به همین دلیل در تولید شمش و قطعات با کیفیت، کنترل کل مسیر فرآوری مذاب اهمیت بیشتری از تمرکز روی یک مرحله به تنهایی دارد.
سوالات متداول درباره گاززدایی روتاری مذاب آلومینیوم
۱- در گاززدایی روتاری آلومینیوم از چه گازی استفاده می شود؟
آرگون و نیتروژن از گازهای رایج مورد استفاده هستند. انتخاب میان آنها به شرایط واحد تولیدی، نوع آلیاژ و تجهیزات فرآیند بستگی دارد. مهم است که گاز با جریان کنترل شده و از طریق سیستم مناسب وارد مذاب شود.
۲- چرا در روش روتاری از روتور گرافیتی استفاده می شود؟
روتور گرافیتی می تواند گاز را هنگام چرخش به حباب های کوچک تقسیم و در مذاب پراکنده کند. گرافیت همچنین برای تماس با مذاب داغ مناسب است، هرچند در طول کار دچار اکسیداسیون و فرسایش می شود و باید وضعیت آن به صورت دوره ای بررسی شود.
۳- آیا گاززدایی روتاری تمام ناخالصی های مذاب را حذف می کند؟
خیر. هدف اصلی گاززدایی کاهش گاز محلول، به ویژه هیدروژن است و این فرآیند می تواند به انتقال بخشی از اکسیدها و ناخالصی ها نیز کمک کند. برای دستیابی به مذاب با کیفیت، گاززدایی باید در کنار کنترل مواد اولیه، فیلتراسیون، سرباره گیری و کنترل ترکیب شیمیایی انجام شود.
بدون دیدگاه